Гальванические ванны из полипропилена на заказ
Обновлено: 1 октября 2026 г.Для технологов и главных инженеров
Материал подготовлен в формате экспертной статьи для покупателей, инженеров и специалистов, которым важно не просто найти, где ёмкость из полимера купить, а понять, какая конструкция, материал и условия эксплуатации действительно подходят под задачу.
Мы излагаем материал как инженеры-практики: раскладываем сложную тему по полкам, без навязчивой рекламы и без советов «берите любой вариант и не думайте». У темы «гальванические ванны из полипропилена на заказ» много нюансов — если их не учесть на старте, ошибки проявятся уже в эксплуатации.
Материал ванны назначают по составу раствора, концентрации и температуре, а не по названию операции: цинкование и щелочные ванны ведут в полипропилене (каталог изделий — гальванические ванны, полимерная база — ёмкости из полипропилена), хромовую кислоту отдают ПВХ или футеровке из PVDF. Длинная чаша стоит в стальном каркасе, где полимер держит химию, а металл держит вес раствора. Цену корпуса определяют габарит, стенка и швы, а нагрев, бортовой отсос, доставка и монтаж считаются отдельными строками. Сроки и цены из чужих карточек в договор не переносят: сверяют паспорт марки и своё задание.
- Материал назначают по составу, концентрации и температуре электролита, не по названию процесса.
- Стенка ходового ряда 8–20 мм; длинная чаша стоит в стальном каркасе.
- В смету, кроме корпуса, входят нагрев, бортовой отсос, слив, доставка и монтаж.
- Срок службы и цену из чужого прайса в договор не переносят: сверяют паспорт марки и своё техническое задание на ёмкость (ТЗ).
«Заказчик чаще всего присылает название процесса, а нам нужны состав раствора, концентрация и температура. Без этих трёх строк марку пластика не назначают, и мы говорим об этом сразу, а не подбираем материал на глаз.» — Инженерный отдел ЦПР
Какую роль играет гальваническая ванна в линии покрытия?

Гальваническая ванна — рабочая ёмкость, где деталь встречается с электролитом: обезжиривание, травление, покрытие, промывка. По US EPA AP-42 (раздел 12.20, Electroplating) ванну делают из инертного материала или с инертной футеровкой; деталь стоит на катоде, металл покрытия — на аноде, ток постоянный. Подбирая промышленную ёмкость под процесс, начинают с операции линии, а не с литража из каталога. Корпус из полипропилена (ПП) — диэлектрик: в листе нет железа, хрома и никеля, поэтому в раствор нечему переходить, а стальной каркас не получает потенциал электролита. Размер чаши задаёт габарит детали с оснасткой, а не литраж из каталога. Подробнее: гальванические линии из пластика.
- подготовка: щелочное обезжиривание, кислотное травление, активация;
- покрытие: ванна осаждения с постоянным током;
- промывка после каждой химической ступени, в том числе каскадная;
- хранение и выдержка рабочего раствора в инертной ёмкости.
Материал подготовлен Инженерным отделом ЦПР, опыт центра с 2006 года, дата актуальности — 2026. Такие ванны работают в машиностроении, электронике, на ювелирных участках и при обработке листа. Подробнее: бортовые отсосы из полипропилена.
Цинкование, хромирование и анодирование
Цинкование и большинство кислотных и щелочных покрытий ведут в полипропилене. Хромирование и хромовую кислоту ПП не назначают: их отдают ПВХ или футеровке из PVDF. Анодирование алюминия — отдельная ванна линии, и её материал выбирают по кислоте и температуре, а не по слову «анодирование». В справочных таблицах, в том числе в таком виде, как таблица химстойкости полипропилена, насыщенные растворы сульфата и хлорида цинка, едкий натр и едкое кали получают оценку A (стоек) при 20 и 60 °C, а для хромовой кислоты производители листа ПП пишут отсутствие стойкости и риск трещин у швов. Это окна растворов, а не рецепт ванны и не отчёт цеха. Подробнее: инженерный подбор материала.
Какие процессы ведут в полипропиленовой ванне
Главное правило перечня: материал выбирают по электролиту, а не по названию процесса. Ниже — процессы, которые чаще всего приходят в заказах, и по одной оговорке на каждый; рецептур ванн здесь нет.
- Меднение — PP-H для сернокислых растворов в окне паспорта; материал по электролиту, не по названию.
- Никелирование, в том числе химическое — PP-H: насыщенный сульфат никеля даёт оценку A при 20 и 60 °C; состав ванны сверяют с паспортом.
- Серебрение — PP-H в окне паспорта; цианистые электролиты ведут как класс среды, а узел слива на такой ванне задают в ТЗ.
- Золочение — малые ванны из PP-H по паспорту на ваш электролит.
- Оловянирование — PP-H; для борфтористоводородных растворов режим уточняют по паспорту марки.
- Цинкование — PP-H: насыщенные сульфат и хлорид цинка, едкий натр и едкое кали дают оценку A при 20 и 60 °C.
- Хромирование, декоративное и функциональное — не PP-H: ПВХ до +60 °C или вкладыш PVDF в корпусе из ПП.
- Анодирование алюминия и оксидирование — отдельная ванна линии; материал по кислоте и температуре.
- Фосфатирование — растворы на ортофосфорной кислоте; окно PP-H сверяют с паспортом на вашу концентрацию.
- Пассивация: хроматную ведут по логике хромовой кислоты (ПВХ, PVDF), бесхроматную — по составу раствора.
- Щелочное обезжиривание, травление и активация — PP-H в окне NaOH, KOH и кислот по справочнику.
- Промывка, в том числе каскадная, и хранение растворов — PP-H; PE-HD, если корпус бьют подвеской или нужен мороз.
- Катафорезный лак (катафорез — осаждение лакового слоя в электрическом поле) — материал только после состава раствора и температуры.
- Электрополирование — материал только после состава и температуры: строки электрополирования при 80 °C в таблицах PP-H нет, поэтому такой режим без паспорта на лист не подтверждаем.
Прямоугольная ёмкость и зеркало электролита
Базовая форма — прямоугольная ёмкость, внутренний размер считают от детали, подвески и электродов. Мелкая широкая чаша нужна там, где обрабатывают лист: зеркало раствора большое, глубина небольшая. Отдельного типового чертежа такой чаши в открытых источниках нет, поэтому размеры фиксируют в ТЗ под конкретную деталь.
Обезжиривание, травление и промывка
До покрытия идут щелочное обезжиривание, травление, активация, декапирование и промывка. Это отдельные ванны той же линии с другим составом и, как правило, без тока осаждения. По ASTM B322 щёлочь снимает масла, кислота снимает оксид и нейтрализует остаток щёлочи, а двойная промывка снижает перенос реагентов. Деталь на катоде и анод из металла покрытия есть только в ванне осаждения; в каскадной промывке свежая вода подаётся в последнюю секцию и идёт навстречу детали.
Насколько химически стоек полипропилен к кислотам, щелочам и солям?

Гомополимер полипропилена PP-H держит большинство кислот, щелочей и солей гальванических электролитов, если концентрация и температура входят в паспорт марки. В справочных таблицах оценка A (стоек; D — не стоек) стоит у серной кислоты 10 % при 20, 60 и 100 °C, у соляной кислоты 10–20 % при 20 и 80 °C, у едкого натра и едкого кали 50 % при 20 и 60 °C. Концентрированную азотную кислоту, хлорсульфоновую кислоту и олеум PP-H не выдерживает. Без состава, концентрации и температуры материал не назначаем — это основа инженерного подбора материала.
Информация носит общий характер и не заменяет консультацию специалиста по гальванике и охране труда.
| Электролит | Класс среды | Окно PP-H по справочнику | Если PP-H не проходит |
|---|---|---|---|
| Серная кислота 10 % | кислота | A при 20, 60 и 100 °C | замена по этой строке не требуется |
| Серная кислота 60 % и 98 % | кислота | 60 %: A–B при 80 °C; 98 %: C при 20 °C, D при 100 °C | горячую крепкую кислоту отдают PVDF |
| Соляная кислота 10–20 % | кислота | A при 20 и 80 °C | 30 % при 100 °C — оценка D, смотрят PVDF |
| Едкий натр и едкое кали 50 % | щёлочь | A при 20 и 60 °C | замена по этим строкам не указана |
| Хлориды цинка и аммония, сульфаты цинка и никеля (насыщенные) | соль | A при 20 и 60 °C | замена не указана |
| Цианистые электролиты (только как класс среды) | соль | насыщенные цианиды натрия, калия и меди: A при 20 и 60 °C | состав ванны не приводим, режим уточняют по паспорту |
| Борфтористоводородная кислота | кислота | оценка A без окна концентрации и температуры | процент не берём, режим уточняем по паспорту марки |
| Пирофосфатные и аминохлоридные электролиты | соль | отдельных строк в справочнике нет | окна сульфатов и хлоридов на них не переносим |
Методы оценки стойкости пластмасс описывает ГОСТ 12020-72, но он относится к испытанию образцов, а не к сваренной ванне. Рабочие цифры берут из паспорта марки листа, не из рекламного абзаца; предварительная сверка по таблице химстойкости показывает, лежит ли среда в окне, но не заменяет паспорт.
Кислоты, щёлочи и соли: что держит PP-H
PP-H берут для большинства кислотных и щелочных электролитов гальваники — сернокислых, хлоридных, растворов едкого натра и едкого кали — когда концентрация и температура лежат в окне паспорта марки. Для сульфатов и хлоридов оценка A держится при 20 и 60 °C в насыщенном растворе. Рецептуры цианистых и пирофосфатных ванн мы не разбираем: для них решает паспорт на конкретный состав.
Где полипропилен не ставят
Полипропилен не назначают для концентрированной азотной кислоты (70 %: оценка C при 20 °C и D при 60 °C, дымящая: D), хлорсульфоновой кислоты 100 %, олеума и хромовой кислоты. Строки электрополирования при 80 °C в справочных таблицах нет, поэтому такой режим без паспорта на лист не подтверждаем. Вместо ПП смотрят ПВХ или PVDF по паспорту.
Когда нужен PVDF
PVDF (поливинилиденфторид) берут, когда раствор горячее окна ПП или сильнее окисляет, чем допускает паспорт PP-H. Лист PVDF рассчитан на службу до 140 °C футеровка в хромовой кислоте заявлена до 120 °C; слабое место материала — щёлочь при pH выше 10. Поэтому PVDF ставят на одну ванну, а не на всю линию.
- Брать PVDF: раствор горячее окна ПП, сильные окислители, вкладыш в ванну хромирования.
- Не брать PVDF: щёлочь при pH выше 10; на всю линию его не ставят, только на одну ванну.
В отраслевых кейсах замены ПВХ-футеровки на PVDF перефутеровку на линии хрома снимали на годы; цифры зависят от режима. В одном таком случае (отчёт поставщика, не замер ЦПР) в цехе твёрдого хрома семь ванн ежегодно перефутеровывали ПВХ-пластикатом, и это стоило не менее 55 000 долларов в год на одной ванне. В мае 2001 года поставили семь вкладышей из PVDF, и до закрытия цеха в 2010 году перефутеровка не понадобилась. Для хромирования с ПП работает двухслойная схема: корпус ванны из полипропилена несёт нагрузку, вкладыш PVDF толщиной 4 мм держит среду; расчётный срок такой ванны в проекте 2016 года — 10 лет.
Какой пластик выбрать под процесс: полипропилен, ПВХ или полиэтилен?

Для обычных кислот и щелочей берут PP-H. Хромовую кислоту чаще отдают ПВХ, но оценка зависит от концентрации. PE-HD (полиэтилен низкого давления) выбирают там, где корпус бьют подвеской или барабаном и нужен мороз, PVDF — когда раствор горячее окна ПП или сильнее окисляет. Сравнение без конкретной среды и температуры не имеет смысла (подробнее: полипропилен или полиэтилен): цифры листа в воздухе не равны допуску сварной ёмкости. Сводка «процесс → материал» вынесена в раздел «Матрица выбора полимера» перед глоссарием.
| Материал | Для какого процесса | Температура листа в воздухе | Удар | Риск для электролита | Когда не брать |
|---|---|---|---|---|---|
| PP-H | сернокислые, хлоридные, щелочные растворы в окнах справочника | 0…+80 °C; до +100 °C по заявлению части поставщиков | ниже, чем у PE-HD; падает при температуре ниже +5 °C | ионов Fe, Cr, Ni нет | хромовая кислота, дымящая азотная, олеум, хлорсульфоновая кислота |
| ПВХ (PVC-U) | хромовая кислота: по таблице стойкости на нужную концентрацию | 0…+60 °C | отдельного протокола сравнения с PP-H нет | ионов Fe, Cr, Ni нет | горячие растворы выше +60 °C |
| PE-HD | удар, подвески, барабаны, мороз | −50…+80 °C и −50…+90 °C по паспортам листа; в сводках поставщиков −40…+60 °C | без разрушения на образце без надреза, с надрезом 16 кДж/м² | ионов Fe, Cr, Ni нет | окислители уровня хромовой кислоты; натуральный цвет не стоек к погоде |
| PVDF | горячие окисляющие растворы, хромовая кислота | −30…+140 °C | стоек к истиранию вкладыша | ионов Fe, Cr, Ni нет | щёлочь при pH выше 10; на всю линию не ставят |
Вердикт: теплопроводность влияет на остывание раствора — у PP-H она 0,22 Вт/(м·К), у PE-HD 0,38–0,42, поэтому через стенку PE-HD тепло уходит быстрее. Цену листа и срок службы сравнивают по паспорту марки и прайсу на дату заказа.
PP-H для кислот и щелочей
Гомополимер PP-H — основной лист для кислот и щелочей гальваники в своём температурном окне. Блок-сополимер PP-C и статистический сополимер PP-R есть в номенклатуре листов, но в ванну их не ставят вместо назначенной марки без паспорта по среде: выше 60 °C они менее жёсткие. Пруток для шва берут из той же формовочной массы, что лист; норма DVS 2207-11 (DVS — немецкие нормы по термопластам) привязывает сварку PP-H, PP-B и PP-R к показателю текучести расплава.
ПВХ для хромовой кислоты
Хромирование, осветление и пассивацию на хромовой химии чаще ведут в ПВХ, и готовые ванны хромирования из ПВХ есть на рынке. Это не довод делать из ПВХ всю линию: верх службы PVC-U — +60 °C. Две таблицы стойкости ПВХ дают разные оценки для раствора покрытия и для 50 % хромовой кислоты, разница в концентрации, поэтому ПВХ назначают по таблице на вашу концентрацию, а при более горячем электролите уходят на PVDF.
PE-HD, если важны удар и мороз
PE-HD выбирают (ёмкости из полиэтилена), где корпус бьют подвеской или барабаном и нужен мороз: паспорта листа дают воздух от −50 °C. Верх для электролита задают паспортом, не сводкой: сводки поставщиков называют −40…+60 °C, а паспорта листа печатают +80 и +90 °C в воздухе; рабочую температуру PE-HD в растворе считают отдельно. Теплопроводность выше, раствор остывает быстрее; замера остывания в цехе в источниках нет, вывод следует из цифр листа.
- Брать PE-HD: корпус бьют подвеской или барабаном, участок холодный, нужна ударная вязкость.
- Не брать PE-HD: окислители уровня хромовой кислоты и места, где нужен верхний температурный предел ПП; рабочую температуру в растворе считают отдельно.
Когда смотреть PTFE, ECTFE и винипласт
PTFE (фторопласт) и ECTFE — смежные фторполимеры для экстремальных сред и футеровки; PTFE в гальванике чаще встречается у змеевиков нагрева. Винипласт — историческая альтернатива листа ПВХ. Выбор между ними и PP-H, ПВХ или PVDF делает паспорт марки на ваш состав и температуру, а не название на витрине.
Сколько служит полипропиленовая ванна, какую температуру и УФ она выдерживает?

Срок службы ванны задают электролит и температура, а не цифра из рекламы; температурное окно у серийного полипропилена в сводках поставщиков в сводках поставщиков +5…+80 °C, паспорта листа печатают 0…+80 °C в воздухе, а термостойкий PP-H часть поставщиков заявляет до +100 °C. На морозе ПП хрупче полиэтилена: ударная вязкость PP-H падает при температуре ниже +5 °C. Без УФ-стабилизации лист на солнце стареет, в закрытом цехе слабее, чем у уличной ёмкости. Срок «10–15 лет» или «более 50 лет» для ванны 125 л берите только из паспорта марки, не из рекламного абзаца.
- PE-HD: −50…+80 °C по паспортам листа (в сводках поставщиков −40…+60 °C);
- серийный ПП: 0…+80 °C в воздухе (в сводках +5…+80 °C);
- PP-H: до +100 °C по заявлению части производителей листа. Все метки — заявление производителя листа, шкала не заменяет паспорт марки.
«Срок из рекламы модели не равен сроку в вашем электролите. Цифра в годах без состава раствора и температуры ничего не гарантирует.» — Инженерный отдел ЦПР
Если нужен пример изделия, а не лозунг, смотрят сварные ёмкости PP-H под агрессивные среды: корпус из PP-H несёт нагрузку, а допустимую среду и температуру подтверждает паспорт марки.
Рабочая температура
В ТЗ пишут постоянную температуру раствора и короткий пик. Серийный ПП ограничивают +80 °C, термостойкий PP-H — до +100 °C по заявлению поставщиков листа. Значение +130 °C из паспорта листа — краткая служба листа: на сварную ванну его не переносят, потому что производитель листа прямо оговаривает, что температурные цифры полуфабриката к ёмкостям не применяются. Поэтому заявление «ПП до +130 °C» в чужой карточке читают как свойство листа, а не готовой ванны: ванна живёт в окне +80 °C или +100 °C у термостойкой марки, и рабочее окно задают состав и температура раствора. Выше окна материал меняют, а не усиливают стенку.
УФ и срок в цехе
УФ-стабилизация нужна листу на солнце: PP-H и PP-C общего исполнения для улицы не рассчитаны, для неё выпускают марки с УФ-стабилизатором. В закрытом гальваническом цехе ультрафиолет слабее, но у ворот и под фонарём появляются локальный холод и свет, поэтому место установки записывают в ТЗ. Заявления «10–15 лет», «15–25 лет» и «более 50 лет» относятся к разным продавцам и изделиям без привязки к электролиту. Для одного изделия срок рассчитан: 10 лет у двухслойной ванны хромирования с корпусом из ПП и вкладышем PVDF 4 мм, проект 2016 года.
Как понять, что ванне пора на ремонт или замену
Ванне пора на ремонт, когда видны течь по шву, выгиб стенки, растрескивание или посторонние металлы в растворе; ждать полной остановки линии не нужно.
- Течь или потемнение по шву: чаще там, где вкладыш или чаша не получили припуск на расширение при нагреве.
- Выгиб стенки на длине более 1,5 м без каркаса: гидростатика выгибает лист.
- Рабочая температура выше окна марки: материал меняют, а не усиливают стенку.
- Растрескивание и старение у ворот или под светом: локальный холод и УФ без стабилизации.
- Прокол футеровки в металлическом корпусе: сталь открыта, продукты коррозии идут в раствор, блуждающий ток разъедает стенку.
- Железо, хром или никель в анализе раствора при корпусе, который должен быть инертным: проверяют барьер.
Как сваривают ванну, какая нужна стенка и как проверяют герметичность?

Корпус варят из листа экструзионной сваркой прутком той же полимерной группы; ориентир отрасли для расчёта крупных чаш — DVS 2205. Ходовая стенка 8–20 мм: изготовители публикуют 5–20, 8–15 и 8–30 мм в зависимости от объёма и температуры. Малые ванны бывают самонесущими, длинные стоят в стальном каркасе: полимер держит химию, металл держит вес раствора. Герметичность проверяют по ТУ изготовителя и фиксируют протоколом. Путь от расчёта шва до изделия — ёмкости на заказ по ТЗ.
Экструзионная сварка и DVS 2205
Швы чаши делают экструзионной сваркой прутком той же формовочной массы, что лист, чтобы совпали температура, стойкость и плотность. DVS 2205 служит справочным ориентиром расчёта термопластовой ёмкости (допуск сварщиков и процедуру шва сверяют с серией DVS 2212 в связке с DVS 2207): часть 1 задаёт коэффициенты сварки (экструзионный шов 0,5–0,6, стык нагретым инструментом 0,8, горячий газ 0,4), часть 2 считает вертикальные круглые безнапорные ёмкости. Прямоугольную гальваническую чашу этот кодекс напрямую не охватывает, поэтому подбор конструкции идёт под среду, температуру и монтаж. Контроль шва и герметичности задают ТУ изделия и протокол приёмки.
Толщина листа и стальной каркас
Стенку назначают по высоте и длине: 8–10 мм при высоте 500–800 мм и 10–15 мм при 800–1000 мм; для хромирования изготовители называют лист от 15 мм. На длине более 1,5 м гидростатика выгибает стенку, поэтому ванну ставят в каркас из профильной трубы, а полипропилен остаётся химическим барьером. Для длины 5000 мм при глубине 1400 мм закладывают лист от 12 мм, рёбра и промежуточные стяжки, а дно свыше 3 м² (например, 1820×1650 мм) усиливают от прогиба. Это инженерный ориентир: в открытых нормах такого порога нет.
Карман, каскад, слив и перелив
Ванна без кармана наполняется и сливается через верхнюю кромку. Карман высотой 10–20 % стенки даёт частичный слив загрязнённого слоя и защиту от перелива при загрузке крупной детали. Каскад — двух-, трёх- или четырёхкамерная чаша с переливом, деталь идёт из грязной секции в чистую. Патрубок слива на рынке часто Ø40 мм, но на ванне серебрения стоит узел D50 мм, поэтому диаметр задают в ТЗ.
Что входит в комплектацию: подогрев, бортовые отсосы и остальное?
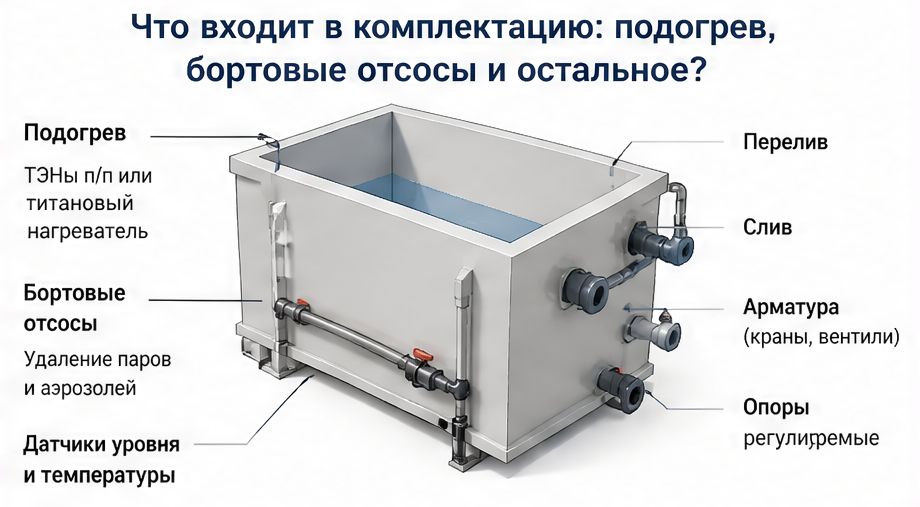
В рабочую ванну, кроме корпуса, входят подогрев, бортовой отсос и опции по процессу. Голый корпус не равен рабочей ванне. Раствор до 100 °C греют паром или горячей водой; погружной ТЭН (трубчатый электронагреватель) допустим, если электролит не разрушает оболочку, иначе нагреватель ставят в защитную колбу. Бортовые отсосы уводят аэрозоль у зеркала в вытяжку цеха. Остальное добавляют по задаче процесса: крышку, слив и перелив, фильтрацию, барботаж, датчики уровня и температуры, штанги анод–катод.
- в чашу входят: корпус, швы, рёбра, слив и перелив;
- отдельной спецификацией идут: нагрев, бортовой отсос, крышка, теплоизоляция, фильтрация и циркуляция, барботаж, дозирование, датчики, штанги и токоподводы.
Подогрев раствора
До 100 °C раствор греют паром, горячей водой, погружным ТЭН или нагревателем в защитном стакане, чтобы менять элемент без слива. Оболочку подбирают под электролит: в ванне обезжиривания ставят ТЭН из нержавеющей стали, в ванне хромирования — из титана, а для агрессивных сред применяют змеевики из PTFE (фторопласта) или PVDF. Паспорта нагревателей запрещают включать ТЭН, пока он не погружён в жидкость целиком, поэтому сухой нагреватель под напряжение не подают.
Бортовые отсосы
Бортовой отсос забирает аэрозоль у зеркала и уводит его в вытяжку цеха. Типовой инженерный ориентир (не норма): щель порядка 0,15 от ширины ванны, но не менее 50 мм; односторонний отсос ставят при ширине ванны до 700 мм, двусторонний при 700–1200 мм, с передувом при ширине более 1200 мм. Расход растёт с шириной, температурой и вредностью раствора, поэтому его задают по составу ванны, а не по картинке соседней линии. Цифры щели и расхода в открытых исследованиях не подтверждены, поэтому их утверждает проект вентиляции участка; описание не заменяет проект ППБ и вентиляции. Вентиляция цеха — смежный контур и отдельная спецификация.
Крышка, фильтрация, штанги
Крышка режет испарение и теплопотери в простое. Фильтрацию закладывают, когда электролит копит шлам, барботаж — когда этого требует процесс. Штанги анод–катод должны регулироваться под подвеску: от зазора зависит распределение тока, а меньший зазор ухудшает первичное распределение. Без нужды процесса опцию в чашу не включают.
Автоматика и датчики в ТЗ
Автоматику и датчики записывают в ТЗ заранее: каждая позиция идёт отдельной строкой сметы и в цену корпуса не входит.
- автоматика тока и напряжения — отдельная строка сметы;
- дозирование реагентов — отдельная строка сметы;
- датчики уровня со световой и звуковой сигнализацией — отдельная строка сметы;
- датчик и регулятор температуры раствора — отдельная строка сметы;
- контроль параметров электролита (концентрация, pH) — отдельная строка сметы;
- защита нагревателя от включения без погружения — отдельная строка сметы.
Минимальный и полный набор для ванны цинкования
Для ванны цинкования достаточно минимального набора, если режим холодный; расширенный набор добавляют под нагрев, шлам и вытяжку.
| Позиция | Минимальный набор | Расширенный набор |
|---|---|---|
| Корпус со швами | входит | входит |
| Слив и перелив | входят | плюс карман или каскад по ТЗ |
| Нагрев | не входит | паровой контур, горячая вода или ТЭН в защитном стакане |
| Бортовой отсос | не входит | односторонний или двусторонний по ширине ванны |
| Крышка | не входит | режет испарение и теплопотери |
| Фильтрация и барботаж | не входят | если электролит копит шлам или этого требует процесс |
| Датчики | не входят | уровень и температура |
| Штанги анод–катод | не входят | регулируемые под подвеску |
Какие размеры и объём у гальванической ванны и что нужно для чертежа?
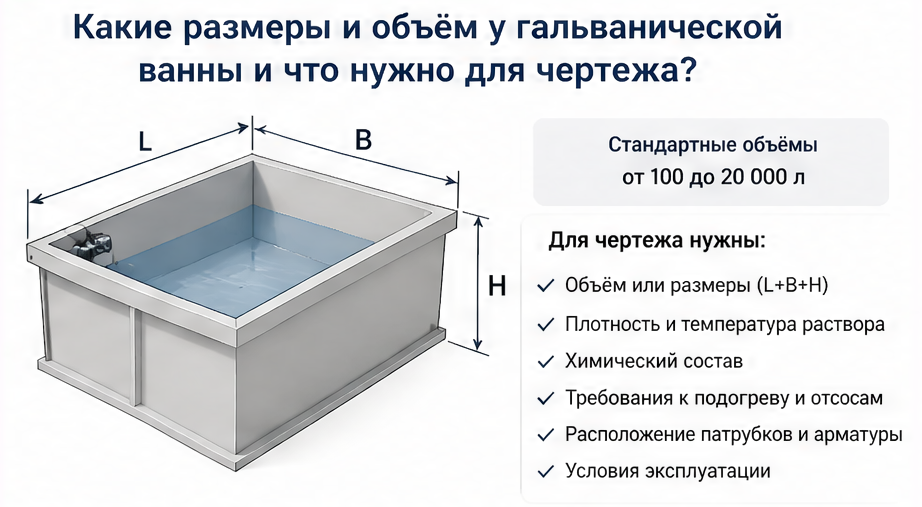
Рыночный коридор: длина 0,5–6 м, ширина 0,3–2 м, глубина 0,3–1,5 м, объём 50–10 000 л, у отдельных изготовителей до 20–24 м³. Прямоугольная чаша — базовый тип. Внутренний размер считают от детали, подвески и электродов, а не от наружного листа; работают (изготовление ёмкостей на заказ) и по вашим чертежам, включая вкладыш в старую металлическую ванну.
| Габарит, мм | Стенка | Геометрический объём | Что проверить |
|---|---|---|---|
| 1000×500×500 (типовая карточка) | 8 мм | 250 л | в одной карточке стоит подпись 280 м³: ошибка в 1000 раз |
| 600×500×600 (внутренний, карточка 125 л) | по чертежу | 180 л | 125 л — рабочий уровень, не геометрия борта |
| 1000×1000×1100 (ряд длин 1000–4500 мм) | 8 мм | 1100 л | объём растёт с длиной: 4500×1000×1100 мм даёт 4950 л |
Единицы — миллиметры и литры. Кубометры для чаши в сотни литров дают ошибку в 1000 раз, поэтому объём в паспорте сверяют с геометрией и рабочим уровнем.
Типовые габариты
Типовая карта не отменяет пересчёта внутреннего размера под вашу подвеску. Ряд при ширине 1000 мм, глубине 1100 мм и стенке 8 мм идёт длинами 1000, 1500, 2000, 2500, 3000, 4000 и 4500 мм; витринная ванна 125 л имеет внутренний размер 600×500×600 мм. Это сетка чужих витрин, а не склад ЦПР.
Работа по вашим чертежам
Чертёж фиксирует внутренний габарит, стенку, карман или каскад, координаты патрубков и опции. Для него нужны данные списком (что указать в техническом задании): среда и концентрация, температура, габарит детали с оснасткой, способ загрузки, производительность, нагрев или охлаждение, перемешивание, фильтрация, дозирование. Без состава раствора и температуры чертёж корпуса — только геометрия, а не подбор материала.
Вкладыш в стальной корпус
Вкладыш — сплошной барьер между электролитом и сталью или чугуном; он не несёт вес раствора, нагрузку держит старый корпус. Изготовители ставят ПП стенкой 8 мм в старую металлическую ванну без обрешётки или лайнер 6–12 мм в стальном каркасе. При нагреве ПП расширяется, и жёсткая заделка без припуска рвёт швы, поэтому припуск нужен. Вкладыш имеет смысл, когда металлоконструкция ещё жива, а футеровка или голый металл уже загрязняют раствор.
Какие ГОСТ, ТУ и документы нужны на ванну?
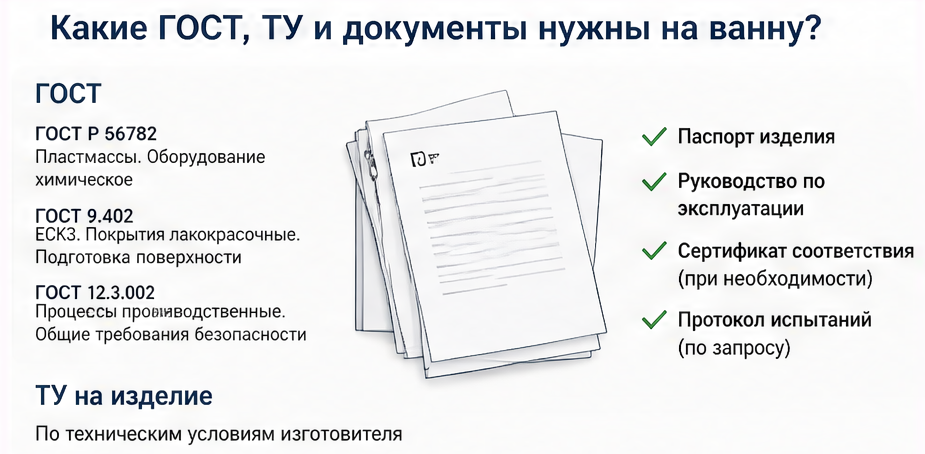
Отдельного ГОСТ на сварную гальваническую ванну из полипропилена как на готовое изделие нет. Химстойкость пластмасс подтверждают методами ГОСТ 12020-72, параметры и размеры ванн автоматических и механизированных линий задаёт ГОСТ 23738-85, а расчёт стенки ориентируют на DVS 2205. К отгрузке прикладывают ТУ фактического изготовителя, паспорт листа, чертёж и протокол герметичности; состав пакета фиксируют в ТЗ.
| Документ | Что подтверждает | Чего не подтверждает |
|---|---|---|
| ГОСТ 12020-72 | метод испытания образца пластмассы на стойкость к химическим средам | готовую ванну, шов и герметичность |
| ГОСТ 23738-85 | параметры и размеры ванн автооператорных линий | химстойкость шва и приёмку сварного корпуса из ПП |
| DVS 2205 | справочный расчёт стенки и коэффициенты сварки | приёмку изделия; это не клеймо завода |
| Паспорт листа | марку, толщину и партию полуфабриката | сварной корпус |
| Протокол герметичности | отсутствие течи этой ванны | химстойкость на весь срок |
| ТУ фактического изготовителя | требования к изделию этого завода | ничего для другого завода |
Источники норм раздела — ГОСТ 12020-72, ГОСТ 23738-85 и DVS 2205 как справочный ориентир. Автор материала — Инженерный отдел ЦПР, дата актуализации — 2026.
Химстойкость по ГОСТ 12020-72
ГОСТ 12020-72 задаёт методы оценки стойкости пластмасс к химическим средам: изменение массы, размеров и вида образцов и растрескивание под напряжением. Образец экструзионной пластмассы — диск Ø50 мм толщиной 3 мм, не менее пяти штук, кондиционирование 88 часов при 23 °C. Сварной шов, каркас и днище в перечень образцов не входят, поэтому протокол по этому стандарту не заменяет паспорт марки при вашей концентрации и температуре. Стандарт заменён ГОСТ 12020-2018 (ISO 175:2010).
ТУ, паспорт и контроль шва
Серийный выпуск у заводов идёт по их ТУ. В договор кладут паспорт, чертёж и проверку герметичности того изделия, которое сварят. Чужой номер ТУ в договор не переносят: в номере зашит код ОКПО держателя, а ISO-сертификаты другого завода к вашему изделию не относятся. То же с ГОСТ Р 51760-2001: это отменённый стандарт потребительской тары, а не документ на гальваническую ванну.
Как заказать гальваническую ванну по исходным данным?
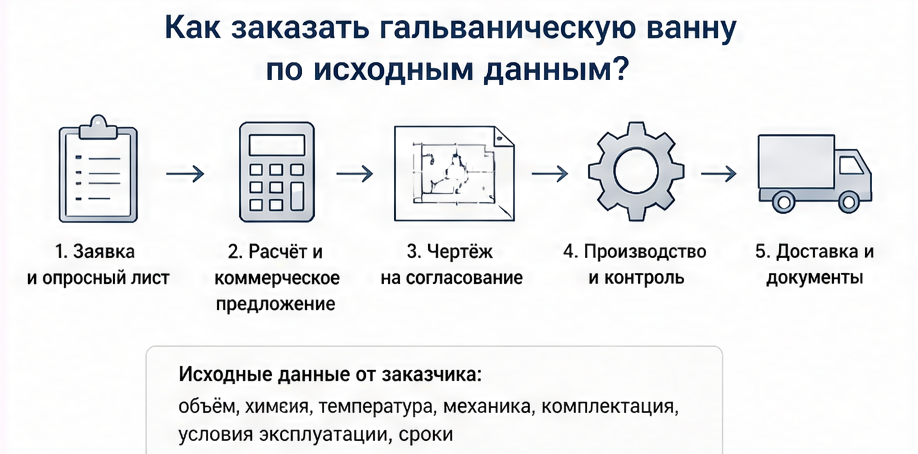
Изготовление гальванических ванн из полипропилена на заказ идёт от исходных данных, а не от витринной карточки 125 л. Нужны среда, концентрация, температура, габарит детали с оснасткой, способ загрузки и список опций. По технологии ЦПР это цепочка: данные объекта, подбор материала под среду, фиксация ТЗ, цех. Заказ принимаем для РФ и СНГ, запрос — в Telegram @cprivgbot или на info@pl-center.ru (контакты инженерного центра).
- 1. Данные и предложение: среда, концентрация, температура, габарит детали, загрузка. Нет среды или температуры — марка пластика не назначается.
- 2. Чертёж: ориентир рынка 1–2 рабочих дня при полном брифе.
- 3. Производство: ориентир рынка 5–15 дней; нагрев и отсос входят в срок, только если они в ТЗ.
Путь изделия в центре — от ТЗ до сварной конструкции — идёт без долгой переписки, если бриф полный.
Какие данные нужны до чертежа
До листа фиксируют состав и концентрацию, рабочую температуру, габарит детали с подвеской и электродами, способ загрузки, а также нужны ли нагрев, перемешивание, фильтрация и дозирование. Нет среды и температуры — нет марки пластика, и неполное ТЗ мы возвращаем на уточнение.
Три обязательных поля брифа и шаблон сообщения
Чертёж и смету начинают с трёх полей брифа; остальное уточняется по ходу.
- Состав раствора и концентрация.
- Рабочая температура и короткий пик.
- Габарит детали с подвеской и электродами.
Дополнительно записывают способ загрузки, нужен ли нагрев или охлаждение, перемешивание, фильтрация, дозирование и место установки: закрытый цех, ворота, окно.
Шаблон сообщения в Telegram @cprivgbot: «Среда и концентрация — …; температура рабочая и пик — …; деталь с подвеской, мм — …; загрузка — …; опции — …; регион — …». Пример формата заполнения (не рекомендация по режиму): «серная кислота, 10 %; 60 °C, пик 70 °C; деталь с подвеской 800×300×400 мм; загрузка вручную; нагрев паром; фильтрации нет; закрытый цех, РФ». С таким сообщением чертёж и смета возможны за 1–2 рабочих дня.
Сроки: предложение, чертёж, цех
При полном наборе данных ориентир рынка пластиковых ёмкостей такой: чертёж и смета за 1–2 рабочих дня, изготовление 5–15 дней. Нагрев и отсос входят в эти дни, только если уже стоят в ТЗ. Это ориентир, а не гарантия конкретного договора: фиксированную цену и срок называют после брифа, в коммерческом предложении.
Заказная чаша и витринная модель
Модель фиксированного объёма, например 125 л, закрывает чужой чертёж, а не ваш габарит детали. Заказная ванна повторяет процесс и внутренний размер. Складская позиция уместна, только если геометрия и среда совпали.
Сколько стоит гальваническая ванна, доставка и монтаж?
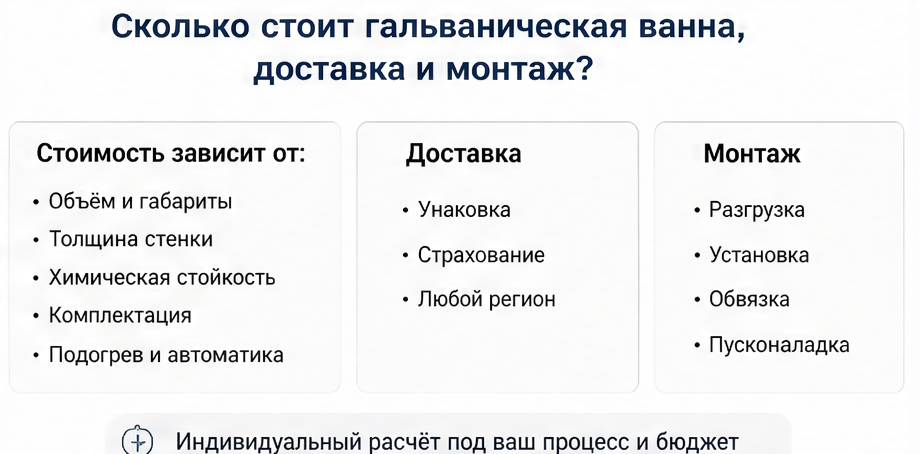
Цена корпуса зависит от габарита, толщины стенки, каркаса и швов; нагрев, фильтрация, вытяжка, доставка и монтаж в цену голой чаши не входят. Формула словами: габарит × толщина × каркас + опции + доставка + монтаж. Один и тот же габарит 1000×500×500 мм встречается в двух ценах, причина разницы разобрана после таблицы. Цифры ниже — срез открытых прайсов 2026 года, не оферта ЦПР: расчёт центра (инженерный расчёт по заданию) делают по ТЗ, а не по этим таблицам.
| Позиция сметы | В цене корпуса или отдельно | От чего растёт сумма |
|---|---|---|
| Габарит | в корпусе | длина, ширина, глубина |
| Стенка | в корпусе | толщина листа |
| Каркас | в корпусе или отдельно по ТЗ | профиль и обшивка |
| Нагрев | отдельно | мощность и материал оболочки |
| Бортовой отсос | отдельно | длина щели и число бортов |
| Фильтрация | отдельно | расход и материал насоса |
| Доставка | отдельно | габарит и адрес |
| Монтаж | отдельно | такелаж и обвязка |
| Позиция | Цена, ₽ | Источник |
|---|---|---|
| PP-H, 1000×500×500 мм | от 45 000 | открытый прайс 2026 года, не оферта |
| Ванна 1000×500×500 мм, стенка 8 мм | 33 990 | открытый прайс 2026 года, не оферта |
| Ванна 125 л | от 46 000 | открытый прайс 2026 года, не оферта |
| Ванна 150 л, 600×400×600 мм | 27 840 | открытый прайс 2026 года, не оферта |
| Ванна 1000×1000×1100 мм, стенка 8 мм | 75 500 | открытый прайс 2026 года, не оферта |
Две карточки на один габарит 1000×500×500 мм дают 33 990 и от 45 000 ₽: разница обычно кроется в стенке, швах и комплектации. Линия никелирования с выпрямителем и автоматикой стоит порядка 1,5 млн ₽ при сроке 40 рабочих дней (1 497 000 ₽ в открытой карточке); цену линии с ценой чаши не смешивают.
Почему в прайсах встречается «от 22 500 ₽»
Серия «от 22 500 ₽» в открытых прайсах ниже нижней строки нашей таблицы (27 840 ₽). Разрыв обычно объясняют тонкая стенка, отсутствие каркаса, отсутствие документов под ваше ТЗ и электролит, который не совпал с тем, под который считали модель. Расчёт ЦПР делают по ТЗ, поэтому ни 22 500, ни 27 840 ₽ не являются нашей ценой.
Из чего состоит смета
Сумма собирается из листа и швов, каркаса на крупной чаше и опций. Две ванны одного литража с разной стенкой и с отсосом стоят по-разному. Витринная цена голой чаши — нижняя точка, а не бюджет участка.
Доставка и что не входит в цену корпуса
Доставку считают по габариту и адресу; сверх транспортного габарита чашу собирают на месте. Монтаж на площадке, выпрямитель и вентиляция цеха в цену корпуса не входят. Нагрев, фильтрация и бортовой отсос добавляют, только если они названы в спецификации.
Пример сметы на условную ванну
Состав сметы типовой конфигурации: суммы по строкам считают по ТЗ, а для корпуса дан диапазон открытых прайсов 2026 года.
| Строка | Что в ней | Как считается |
|---|---|---|
| Корпус 1000×500×500 мм, PP-H, стенка 8 мм | чаша, швы, слив, перелив | 33 990 – от 45 000 ₽ по открытым прайсам 2026 года, не оферта ЦПР |
| Нагрев | ТЭН в защитном стакане или паровой контур | отдельная строка по мощности и оболочке |
| Бортовой отсос | щель вдоль борта, патрубок в вытяжку | отдельная строка по длине щели |
| Крышка | режет испарение и теплопотери | отдельная строка |
| Доставка | транспорт по габариту и адресу | отдельная строка |
| Монтаж и обвязка | такелаж, слив, перелив, нагрев, отсос | отдельная строка |
| Выпрямитель и вентиляция цеха | вне поставки чаши | отдельной спецификацией |
Итоговую сумму здесь не складываем: её даёт коммерческое предложение после брифа, а не таблица ориентиров.
Как установить ванну в цехе: крепление и обвязка?

Ванну ставят на подставку с диэлектрическими опорами, чтобы электролит и токоподводы не посадили потенциал на каркас. Обвязка включает слив, перелив, нагрев и бортовой отсос в цеховую вытяжку; крупный корпус крепят в стальной раме до заливки. Швы и фланцы после такелажа осматривают до пуска химии. Монтаж линии — вентиляция, выпрямитель, автоматика — в поставку одной чаши не входит.
- рама закреплена до заливки, горизонт проверен;
- опоры диэлектрические, сталь каркаса закрыта пластиком;
- слив, перелив, нагрев и бортовой отсос обвязаны по чертежу;
- швы и фланцы осмотрены после такелажа;
- ТЭН не включают сухим;
- заземление частей, которые не должны быть под напряжением, задаёт проект электрика.
Опоры и диэлектрик
ПП — диэлектрик, и каркас не должен оказаться в контуре электролита: опоры ставят диэлектрическими, а сталь каркаса закрывают пластиковым профилем или химстойкой краской. Заземление частей, которые не должны быть под напряжением, задаёт проект электрика участка; схему заземления (TN-C-S, TT и др.) определяют проект электрики и ПУЭ, статья проект не заменяет.
Обвязка слива, нагрева и вытяжки
К ванне подводят слив, перелив, нагрев и бортовой отсос. Отсос стыкуют с вытяжкой цеха, а не оставляют щелью в помещение. Подачу, слив и токоподвод к штангам не вешают на тонкий борт без ребра. Вкладыш выставляют в живой металлоконструкции, новую чашу — на свои опоры: эти два монтажа в одном ТЗ не смешивают.
Граница между ванной и линией
Поставка одной ванны не равна линии под ключ: граница поставки чаши проходит по корпусу и патрубкам. Выпрямитель, автоматика тока и общецеховая вентиляция идут отдельной спецификацией, иначе в бюджете остаётся один пластиковый корпус.
Когда выгодно заменить металлическую ванну на полипропиленовую?
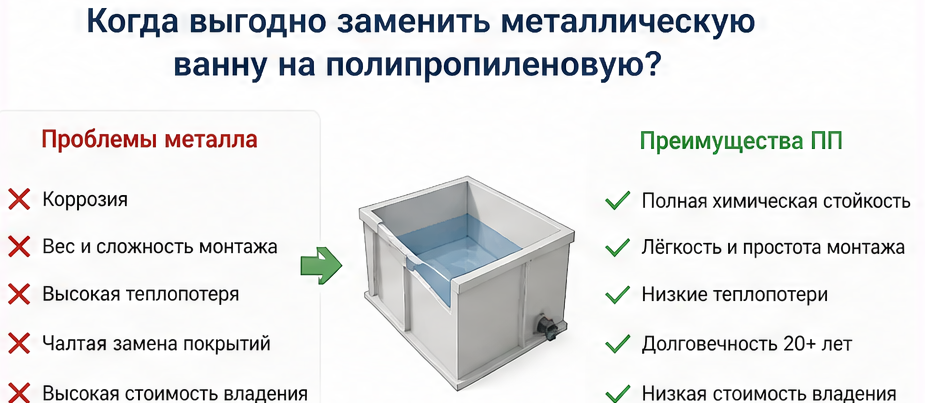
Замена выгодна, когда металл или футеровка уже загрязняют раствор, а стоимость простоев и перефутеровок выше стоимости новой чаши или вкладыша. Металл в хлоридах корродирует и может отдавать в электролит ионы железа, хрома и никеля, а ПП и PE-HD этих ионов не отдают, пока цел шов (полипропиленовый вкладыш и новая чаша). Теплопроводность ПП 0,22 Вт/(м·К) против 15 у нержавеющей стали 316L, пластиковая чаша заметно легче стальной. Выигрыш — реже менять футеровку и не ловить металл в растворе. Срок окупаемости считают по актам ремонта вашей линии.
| Параметр | Нержавеющая сталь | Футерованный металл | Полипропилен или PE-HD |
|---|---|---|---|
| Коррозия в хлоридах | корродирует | держится, пока цел барьер | стоек в своём температурном окне |
| Ионы Fe, Cr, Ni в растворе | возможны | нет, пока нет прокола | нет |
| Теплопроводность, Вт/(м·К) | 15 | близка к пластику барьера | ПП 0,22; PE-HD 0,38–0,48 |
| Масса чаши 1000×600×800 мм | тяжелее пластика; ориентир открытых сравнений 100–150 кг, не замер ЦПР | тяжёлая, как у металла | легче стали; ориентир для PE-HD 15–25 кг по открытым карточкам рынка, не замер ЦПР, сверять с паспортом изделия |
| Ремонт | сварка или замена корпуса | перефутеровка участком или целиком | заварка шва |
Окупаемость равна сумме простоев и перефутеровок линии по актам ремонта, делённой на разницу затрат на чашу или вкладыш; горизонт — ремонтный цикл конкретной линии. Кратность вроде «в несколько раз дешевле» без актов ремонта не принимаем. Теплопроводность и массы даны как ориентиры открытых сравнений материалов, не как замер ЦПР на объекте; сравнение полипропилена и полиэтилена при модернизации вынесено в отдельный материал.
Ионы металла и коррозия
Сталь в хлоридах ржавеет и кормит электролит ионами железа, хрома и никеля. Полипропилен, пока шов цел, этих ионов не отдаёт. Футеровка держит среду, пока цело покрытие: прокол открывает сталь, продукты коррозии попадают в раствор, а блуждающий ток через прокол разъедает стенку.
Масса, футеровка, замена вкладыша
Пластиковая чаша легче стальной; ориентир открытых карточек рынка для PE-HD 1000×600×800 мм — 15–25 кг против 100–150 кг у нержавейки того же габарита; это не замер ЦПР, и пару для вашей ванны сверяют с паспортом изделия. Если силовой корпус ещё годен, дешевле вкладыш. Если геометрия, каркас или карман уже не подходят, варят новую ванну.
Условный пример окупаемости вкладыша
Цифры условные, они иллюстрируют расчёт и не являются данными ЦПР: подставьте акты своей линии. Допустим, вкладыш из PP-H стоит на 150 000 ₽ больше очередной перефутеровки, а перефутеровки и простои стоят линии 100 000 ₽ в год. Тогда простая окупаемость доплаты равна 150 000 / 100 000 = 1,5 года, а решение принимают по ремонтному циклу вашей линии.
Паспорт изделия
Паспорт изделия собирает в одну таблицу параметры, которые заказчик сверяет до чертежа; рабочие значения для вашей среды берут из паспорта марки и ТЗ.
| Параметр | Значение |
|---|---|
| Изделие | сварная гальваническая ванна из полипропилена на заказ; для хромирования — корпус из ПП с вкладышем PVDF 4 мм или ПВХ |
| Операции линии | обезжиривание, травление, активация, осаждение, пассивация, промывка, хранение раствора |
| Материал корпуса | PP-H; PE-HD, если нужны удар и мороз |
| Температурное окно | серийный ПП 0…+80 °C, термостойкий PP-H до +100 °C по заявлению поставщиков листа; +130 °C на сварную ванну не переносят |
| Стенка | 8–20 мм ходовой ряд; для хромирования от 15 мм |
| Конструкция | прямоугольная чаша; карман или каскад; стальной каркас при длине более 1,5 м |
| Габариты (рыночный коридор) | длина 0,5–6 м, ширина 0,3–2 м, глубина 0,3–1,5 м, объём 50–10 000 л; ЦПР — по чертежу |
| Сварка | экструзионная прутком той же марки; ориентир отрасли — DVS 2205 |
| Комплектация отдельно | нагрев, бортовой отсос, крышка, фильтрация, барботаж, датчики, штанги |
| Документы | ТУ фактического изготовителя, паспорт листа, чертёж, протокол герметичности |
| Срок | чертёж и смета 1–2 рабочих дня при полном брифе; изготовление 5–15 дней — ориентир рынка |
| Исходные данные | состав и концентрация раствора, температура, габарит детали с подвеской |
| Заказ | РФ и СНГ; Telegram @cprivg_bot, info@pl-center.ru |
| Автор и дата | Инженерный отдел ЦПР, опыт центра с 2006 года, актуально на 2026 год |
Матрица выбора полимера
Матрица выбора полимера отвечает, какой пластик ставить под процесс: в таблице процесс, материал, окно по справочнику и оговорка, а окончательное решение остаётся за паспортом марки.
| Процесс или среда | Полимер | Окно по справочнику листа | Оговорка |
|---|---|---|---|
| Щелочное обезжиривание (NaOH, KOH) | PP-H | 50 %: A при 20 и 60 °C | ванна без тока осаждения |
| Травление: серная и соляная кислота | PP-H | H2SO4 10 %: A при 20, 60 и 100 °C; HCl 10–20 %: A при 20 и 80 °C | горячую крепкую кислоту отдают PVDF |
| Меднение (сернокислое) | PP-H | окно сульфатов; медный электролит сверяют с паспортом | окно сульфатов цинка и никеля механически не переносят |
| Никелирование, в том числе химическое | PP-H | сульфат никеля насыщенный: A при 20 и 60 °C | состав ванны по паспорту |
| Цинкование (сульфат, хлорид, щелочные растворы) | PP-H | A при 20 и 60 °C | название процесса материал не назначает |
| Серебрение, золочение (цианистые как класс среды) | PP-H по паспорту | насыщенные цианиды Na, K, Cu: A при 20 и 60 °C | состав ванны не приводим; узел слива D50 мм задают в ТЗ |
| Оловянирование (борфтористоводородный электролит) | PP-H по паспорту | оценка A без окна концентрации и температуры | процент не берём, режим уточняем |
| Хромирование, функциональное и декоративное | ПВХ до +60 °C или вкладыш PVDF | ПП для хромовой кислоты не назначают | лист от 15 мм; корпус из ПП несёт нагрузку |
| Анодирование алюминия, оксидирование | по кислоте и температуре | окно по кислоте и температуре из паспорта марки | отдельная ванна линии |
| Фосфатирование (ортофосфорная кислота) | PP-H по паспорту | окно сверяют с паспортом на концентрацию | не переносить окна других кислот |
| Пассивация хроматная / бесхроматная | ПВХ или PVDF / PP-H по составу | хроматная — как хромовая кислота | бесхроматную сверяют с паспортом |
| Пирофосфатные и аминохлоридные электролиты | по паспорту | отдельных строк в справочнике нет | окна сульфатов и хлоридов не переносить |
| Электрополирование, катафорез | по паспорту на состав | электрополирование при 80 °C для PP-H не подтверждаем | материал только после состава и температуры |
| Каскадная промывка, хранение растворов | PP-H; PE-HD при ударе и морозе | PE-HD по паспорту листа −50…+80 °C | рабочую температуру в растворе считают отдельно |
| Экстремальные среды и футеровка | PTFE, ECTFE, PVDF | PVDF до 140 °C | щёлочь при pH выше 10 для PVDF слабое место |
Микро-глоссарий
- ТЗ — техническое задание: состав раствора, концентрация, температура, габарит детали и опции.
- PP-H — гомополимер полипропилена, основной лист для кислот и щелочей гальваники.
- PVDF — поливинилиденфторид, термопласт для горячих окисляющих растворов и вкладышей.
- ТЭН — трубчатый электронагреватель, оболочку которого подбирают под электролит.
- Бортовой отсос — щель вдоль борта ванны, уводящая аэрозоль в вытяжку цеха.
- DVS — немецкие нормы по термопластам; DVS 2205 служит отраслевым ориентиром расчёта ёмкостей.
Частые вопросы
Как по составу электролита выбрать PP-H, ПВХ, PE-HD или PVDF?
Какая температура допустима и нужна ли УФ-стабилизация, если ванна стоит в цехе, а не на улице?
При какой длине и площади дна нужен стальной каркас, а не самонесущий корпус?
Какие ГОСТ, ТУ и протоколы имеет смысл требовать и какие чужие номера не копировать в договор?
Как разложить бюджет: корпус, нагрев, отсос, доставка, монтаж?
Как крепить и обвязывать ванну на действующем участке и где кончается поставка чаши?
Когда менять стальную ванну целиком, а когда достаточно полипропиленового вкладыша?
Получите расчёт и подбор
Пришлите эскиз или ТЗ — инженер рассчитает раскрой и толщину по DVS 2205 за 15 минут. Почта info@pl-center.ru. Либо заполните форму справа.