
Как составить ТЗ на ёмкость: чеклист инженера
Обновлено: 13 августа 2026 г.Для закупщиков и технических специалистов
Материал подготовлен в формате экспертной статьи для покупателей, инженеров и специалистов, которым важно не просто найти, где ёмкость на заказ, а понять, какая конструкция, материал и условия эксплуатации действительно подходят под задачу.
Мы излагаем материал как инженеры-практики: раскладываем сложную тему по полкам, без навязчивой рекламы и без советов «берите любой вариант и не думайте». У темы «как составить тз на ёмкость» много нюансов — если их не учесть на старте, ошибки проявятся уже в эксплуатации.
Смотрите также: инженерный подбор ёмкостей, ёмкости по чертежам. Подробнее: промышленные пластиковые ёмкости.
Промышленное изготовление емкостей из полипропилена требует точного инженерного подбор конструкции под нагрузку (ориентир отрасли DVS 2205) для исключения деформаций под гидростатической нагрузкой. Выбор между PP, PE и PVDF базируется на химическом составе среды, пиковой температуре и габаритах площадки. Надежность сварных швов обеспечивается автоматической стыковой и ручной экструзионной сваркой с обязательным инструментальным контролем герметичности.
Если требуется универсальная промышленная емкость под кислотно-щелочные среды с множеством сварных технологических узлов, чаще всего применяют PP. Если же приоритетом являются высокая ударная стойкость, подземное размещение в подвижных грунтах или эксплуатация при отрицательных температурах (до -50 °C), инженеры выбирают PE после проведения отдельного прочностного расчета. Подробнее: критерии выбора ёмкости.
Что включает изготовление емкостей из полипропилена на заказ
Изготовление емкостей из полипропилена на заказ включает анализ среды, подбор марки полимера, проектирование конструкции, расчет толщины стенки (от 10 до 50 мм) и стального каркаса, выпуск рабочих чертежей, раскрой и сварку листовых термопластов, контроль качества швов, доставку и монтаж. Такой формат необходим, когда стандартная пластиковая тара не способна закрыть задачу предприятия по полезному объему, сложной геометрии или жестким условиям эксплуатации. Подробнее: пластиковые резервуары для промышленности.
Промышленное изготовление емкостей и резервуаров из полипропилена требует строгого соблюдения ГОСТ Р 56155-2014. Это исключает риск разрушения аппарата при пиковых нагрузках, когда плотность среды достигает 1.8 г/см³. Подробнее: ёмкости на заказ.
- Сбор исходных данных: температура, плотность, химический состав жидкости.
- Прочностной расчет: определение гидростатических нагрузок.
- Проектирование: создание 3D-модели и плоских чертежей.
- Производство: стыковая и экструзионная сварка листов.
- Испытания: проверка герметичности швов искровым дефектоскопом или гидроиспытаниями.

Материал актуализирован в 2026 году. Технические решения и выбор полимера всегда проверяются по фактической рабочей среде, пиковой температуре и внешним механическим нагрузкам на объекте. Подробнее: ёмкости по чертежам заказчика.
Когда заказная емкость лучше типовой
Заказная емкость технически оправдана, когда требуются нестандартный рабочий объем, вписывание в жесткие габариты цеха, особая форма дна (конус, наклон), усиление под установку тяжелого мотор-редуктора мешалки, работа с высокоагрессивной химией или точная интеграция патрубков и уровнемеров. В подобных ситуациях попытка адаптировать типовое решение обычно приводит к компромиссам по ресурсу оборудования и безопасности персонала. Подробнее: горизонтальные пластиковые ёмкости.
- Необходимость интеграции в существующую трубную обвязку.
- Сложные температурные режимы (например, нагрев до 80 °C).
- Требование к установке тяжелого навесного оборудования.
- Ограниченные дверные проемы, требующие сборки резервуара по частям.
Какие исходные данные нужны от заказчика
Для корректного инженерного расчета требуются точное наименование среды, рабочая и пиковая температура, плотность жидкости, полезный объем, режим заполнения и опорожнения, место установки (в помещении или на улице), высота столба жидкости, способ опирания днища, расположение патрубков и требования к монтажу. Чем детальнее проработано ТЗ, тем ниже риск переделок и непредвиденного изменения стоимости.
- Химический состав среды с указанием концентрации веществ.
- Температурный график (рабочая, максимальная, минимальная).
- Прямоугольная емкость по чертежам DWG или эскиз с привязками.
- Регион поставки (например, изготовление пластиковых емкостей на заказ Москва, пластиковые емкости на заказ Санкт-Петербург или производство пластиковых емкостей Нижний Новгород).
Чтобы ускорить процесс и снять сложность сравнения решений для B2B-заказчика, инженеры часто предлагают заказать расчет пластиковой емкости онлайн, заполнив базовый опросный лист, который затем уточняется при личном контакте.
Где применяются полипропиленовые емкости и резервуары

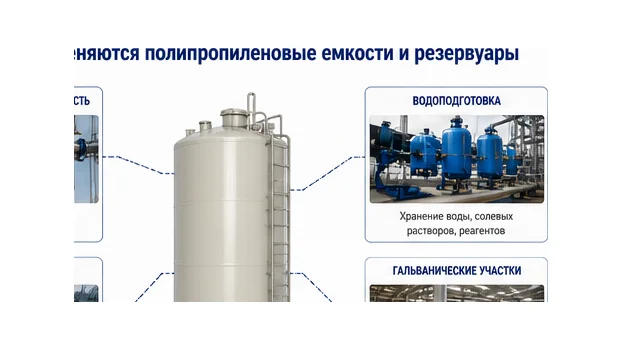
Полипропиленовые емкости применяют на участках, где критичны высокая коррозионная стойкость, абсолютная герметичность сварной конструкции и возможность изготовить резервуар точно под технологический процесс. Основные сценарии эксплуатации: станции водоподготовки, химические производства, линии гальваники, пищевые предприятия, системы промышленной канализации, а также инженерные сети на сложных объектах.
Когда стандартные решения не подходят, предприятия выбирают пластиковые емкости на заказ производство которых адаптировано под конкретный цех и технологическую линию.
| Отрасль | Типичная среда | Тип емкости | Рекомендуемый материал | Особенности конструкции |
|---|---|---|---|---|
| Гальваника | Кислоты, щелочи, электролиты | Прямоугольные ванны | PP-H, PVDF | Усиленный стальной каркас, бортоотсосы |
| Водоподготовка | Коагулянты, гипохлорит натрия | Цилиндрические баки | PE, PP | Конусное дно, патрубки дозирования |
| Пищевая пром. | Вода, сиропы, молочные продукты | Вертикальные резервуары | PP-C, PE-100 | Гладкие внутренние швы, люки для мойки |
| Очистные сооружения | Агрессивные стоки | Подземные резервуары | PE, PP (блок-сополимер) | Расчет на давление грунта, анкеровка |
Цитата эксперта: «Выбор полимера должен базироваться не на обобщенном названии отрасли, а на конкретном химическом составе среды, рабочей температуре и цикличности механических нагрузок. То, что работает на одном химическом заводе, может быстро разрушиться на другом из-за разницы температур в 10 градусов» (Главный технолог ЦПР).
Емкости для воды, пищевых и санитарных задач
Для хранения питьевой и технологической воды критически важно подтверждать гигиеническую безопасность материала, исключать внутренние застойные зоны и проектировать конструкцию, удобную для регулярной санитарной обработки. Не любая пластиковая тара одинаково пригодна для контакта с пищевыми продуктами; требуются пищевые сертификаты на конкретную марку полимера и правильный подбор температурного режима.
Емкости для химии и производственных сред
Для хранения кислот, концентрированных щелочей, солевых растворов и технологических жидкостей решающими факторами становятся химическая стойкость полимера, рабочая температура, наличие местной вентиляции, качество экструзионных швов и внешнее усиление корпуса. В промышленном секторе на первый план выходят детальное сравнение PP PE PVDF для химической емкости и строгий инженерный расчет напряжений.
Как выбрать материал: PP, PE, PVC или PVDF
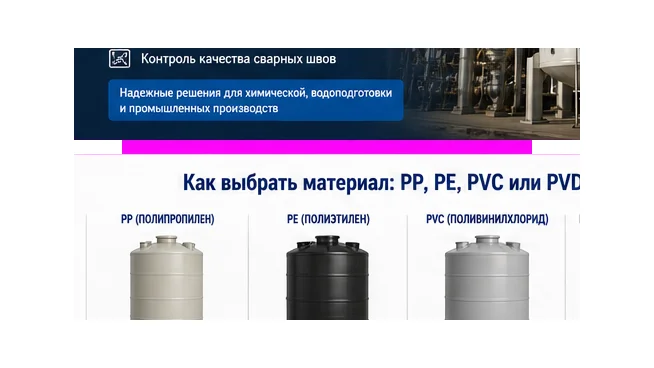
Полипропилен не является универсальным решением для абсолютно любой задачи. PP выигрывает по конструкционной жесткости и технологичности при создании сварных промышленных аппаратов, PE незаменим при высоких ударных нагрузках и подземном монтаже, PVC используется для специфических сред (например, гипохлорит), а PVDF применяют для экстремально агрессивной химии и температур до +120 °C.
Промышленные резервуары из пластика на заказ проектируются из листовых термопластов ведущих европейских и российских марок, что гарантирует стабильность физико-механических свойств.
Матрица выбора полимера
| Характеристика | Полипропилен (PP) | Полиэтилен (PE) | ПВХ (PVC) | ПВДФ (PVDF) |
|---|---|---|---|---|
| Температурный предел | До +80 °C (кратковременно +95 °C) | До +60 °C (морозостойкость до -50 °C) | До +60 °C | До +120 °C |
| Жесткость конструкции | Высокая | Средняя (требует большего усиления) | Высокая | Очень высокая |
| Ударная вязкость | Средняя (хрупок при минусе) | Отличная | Низкая | Высокая |
| Химическая стойкость | Широкий спектр кислот и щелочей | Хорошая, стойкость к растрескиванию | Специфическая (хлорсодержащие) | Максимальная (сильные кислоты, галогены) |
| Относительная стоимость | Базовая | Базовая | Средняя | Очень высокая |
Окончательный выбор материала, будь то полипропилен или полиэтилен для емкости, возможен только после сверки параметров среды с таблицами химической совместимости производителей листовых пластиков (например, Roechling или Agru).
Когда выбирать полипропилен
PP оптимален, когда требуется жесткая сварная конструкция, высокая химическая стойкость, стабильная геометрия при нагреве и удобство интеграции нестандартных узлов из листового пластика. Это классический выбор для гальванических ванн, дозирующих станций, реакторов с мешалками и резервуаров сложной формы с множеством врезок.
Когда полиэтилен, PVC или PVDF лучше полипропилена
Емкости из полиэтилена на заказ проектируют для уличной эксплуатации при отрицательных температурах и для подземного монтажа, где важна эластичность. PVDF закладывают в проект при работе с хромовой или концентрированной азотной кислотой при высоких температурах. Выбор емкости PP PE PVC PVDF на заказ диктуется исключительно физико-химическими параметрами процесса, а не удобством конкретного цеха.
Формы и конструкции емкостей: что можно изготовить
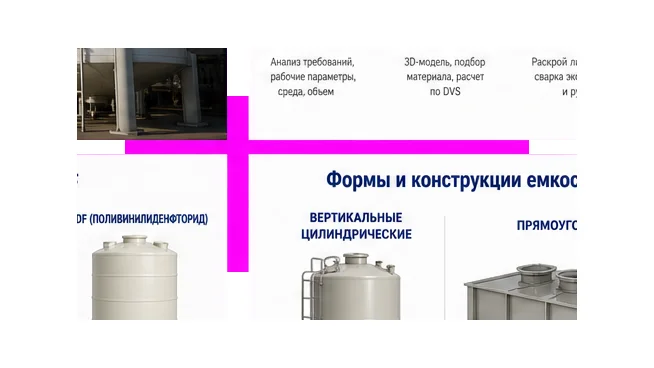
На заказ производят вертикальные, горизонтальные, цилиндрические, прямоугольные и специализированные резервуары, включая крупногабаритные аппараты и емкости для подземной установки. Форма определяется доступным монтажным пятном, гидростатическим давлением жидкости, способом опирания на фундамент и регламентом обслуживания, а не эстетическими предпочтениями.
Вертикальные и горизонтальные емкости
Вертикальная емкость из пластика на заказ позволяет экономить площадь цеха и хранить значительные объемы жидкостей на малом пятне застройки. Горизонтальная емкость из пластика на заказ предпочтительна при жестких ограничениях по высоте помещения, необходимости распределить весовую нагрузку на перекрытия или для удобства автомобильной транспортировки.
Цилиндрические и прямоугольные емкости
Цилиндрическая емкость из пластика на заказ равномерно распределяет внутреннее гидростатическое давление, что позволяет снизить толщину стенки и отказаться от стального каркаса. Прямоугольная форма максимально эффективно использует геометрию помещения, но из-за плоских стенок требует сложного расчета полимерных ребер жесткости или внешнего стального бандажа.
Подземные и крупногабаритные резервуары
Подземный резервуар из пластика на заказ и крупногабаритные наземные аппараты требуют сложного инженерного расчета на сдавливающее действие грунта, уровень грунтовых вод, ветровые и снеговые нагрузки. Если на объекте требуется крупногабаритная емкость из пластика на заказ объемом свыше 50 м³, инженеры применяют секционную сборку или изготовление емкостей на объекте заказчика, если доставка тралом невозможна.
Проектирование емкости по чертежам, ТЗ и DWG
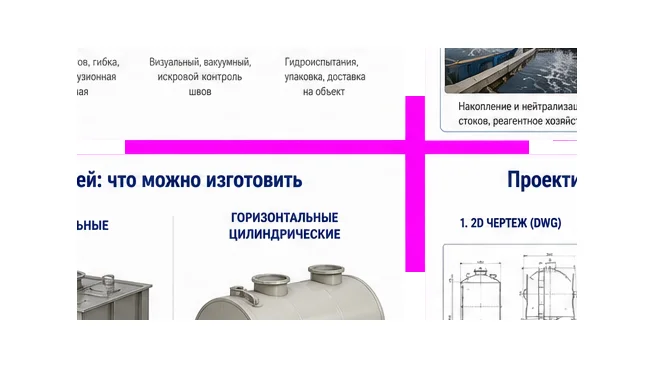
Качественное изготовление пластиковых емкостей на заказ начинается не с раскроя листа, а с детального проектирования. Рабочие чертежи фиксируют геометрию, привязки патрубков, расположение люков, сечение ребер жесткости, конструкцию стального каркаса и монтажные допуски. Если клиент предоставляет промышленные пластиковые емкости по чертежам в формате DWG, конструкторский отдел обязательно проверяет их на технологичность сварки и соответствие расчетным нагрузкам.
Данный раздел подготовлен при участии инженеров-конструкторов ЦПР, специализирующихся на расчете аппаратов из листовых термопластов.
Что должно быть в рабочем чертеже
В полноценном рабочем чертеже указываются габаритные и присоединительные размеры, марка полимера, расчетная толщина листов (стенки, дно, крышка), схема расположения усиливающих элементов, координаты осей патрубков, тип фланцев, отметки рабочих уровней и требования к сварным швам. Без этих данных невозможно гарантировать эксплуатационные характеристики изделия.
Как согласовать нестандартную конструкцию
Нестандартные емкости из полипропилена согласовываются поэтапно: получение ТЗ, создание предварительного эскиза, выполнение проверочного расчета по DVS, детализация сложных узлов (опоры мешалок, перегородки) и выпуск финального комплекта КД. Такой алгоритм исключает коллизии при монтаже трубопроводов и датчиков на объекте.
Расчет емкости по DVS: толщина стенки, усиление и безопасность
Расчет пластиковой емкости DVS (немецкий стандарт DVS 2205) необходим для определения безопасной толщины стенки, шага ребер жесткости, допустимой высоты налива с учетом температуры и плотности конкретной жидкости. Без профессионального расчета даже идеально сваренный резервуар может деформироваться, потерять устойчивость или дать течь из-за усталости материала.
Какие параметры влияют на расчет
На расчет толщины стенки емкости по DVS напрямую влияют геометрия резервуара, высота столба жидкости (определяет гидростатическое давление), плотность среды, рабочая температура (снижает модуль упругости пластика), срок службы (фактор ползучести), а также наличие вырезов под люки. Две емкости одинакового объема в 10 кубов могут иметь совершенно разную толщину стенок, если одна работает с водой при +20 °C, а другая — с кислотой при +60 °C.
Почему нельзя ориентироваться только на объем
Объем резервуара сам по себе не дает информации о возникающих напряжениях. На прочность конструкции влияют высота налива, длина плоской стенки без промежуточных опор, температурное расширение и наличие концентраторов напряжений в углах. Запрос «нужен бак на 5 кубов» не имеет инженерного смысла без указания габаритов и условий работы.
Технология производства емкостей из листовых термопластов
Производство емкостей из термопластов на заказ базируется на точном раскрое листов на фрезерных станках с ЧПУ, подготовке кромок, автоматической стыковой сварке царг и ручной экструзионной сварке сложных узлов. Технологическая дисциплина здесь играет решающую роль: использование премиального полипропилена без соблюдения температурных режимов сварки не обеспечит надежность резервуара.

Производство опирается на стандарты ГОСТ Р 56155-2014, регламенты DVS 2207 (сварка термопластов) и внутренние технологические карты контроля качества.
Как выполняют сварку и сборку
Основные цилиндрические обечайки сваривают на стыковых машинах, что дает прочность шва до 95% от прочности монолитного листа согласно протоколам испытаний по DVS 2207-11. Приварка днищ, крышек и патрубков выполняется ручными экструдерами с подачей присадочного прутка. Ошибки в скорости ведения экструдера или температуре прогрева зоны шва приводят к внутренним напряжениям и последующему растрескиванию.
Какие ограничения есть у технологии
Ограничения заводского изготовления связаны с транспортными габаритами (обычно до 2,4 метра в диаметре для стандартных фур), размерами исходных листов пластика и температурным режимом в цеху (сварка при температуре ниже +15 °C запрещена). Для резервуаров диаметром 4-5 метров инженеры заранее просчитывают логистику: везти негабаритным тралом или собирать из сегментов на месте.
Оснащение емкости: патрубки, мешалки, каркас, люки, автоматика
Качественное изготовление емкостей из полипропилена подразумевает, что резервуар выпускается не как пустая тара, а как готовый технологический узел. В конструкцию интегрируются фланцевые патрубки, переливные карманы, направляющие для уровнемеров, закладные под тихоходные и быстроходные мешалки, герметичные смотровые люки, площадки обслуживания и системы кабельного обогрева.

Когда нужен металлокаркас и дополнительное усиление
Стальной каркас (бандаж) применяется, когда расчетная толщина пластиковой стенки превышает экономически целесообразные пределы (обычно свыше 25-30 мм), при большой высоте прямоугольных баков или при высоких температурах среды, снижающих жесткость полимера. Каркас обязательно защищается химически стойкой эмалью или обшивается пластиковым профилем для предотвращения коррозии.
Изготовление емкостей на объекте заказчика
Выездное изготовление емкостей из полипропилена применяется, когда готовый резервуар невозможно занести в цех из-за узких проемов, плотной застройки оборудования или ограничений по массе. В этом случае на заводской площадке изготавливают укрупненные элементы (раскроенные листы, свернутые обечайки, готовые патрубки), а финальная экструзионная сварка и проверка герметичности проводятся непосредственно на месте эксплуатации.
Цитата эксперта: «Сборка по месту требует идеальной подготовки площадки. Нам нужно ровное бетонное основание, стабильное напряжение 380В для экструдеров, приточно-вытяжная вентиляция и температура воздуха не ниже +15 °C. В холодном ангаре качественный шов сделать физически невозможно» (Руководитель монтажного участка ЦПР).
Когда onsite-изготовление выгоднее заводского
Выездное производство экономически оправдано при объемах от 20-30 кубических метров, когда стоимость аренды спецтранспорта и сопровождения негабаритного груза превышает затраты на командировку монтажной бригады. Однако, если габариты позволяют, заводская сборка всегда предпочтительнее из-за стационарного контроля качества и независимости от условий стройплощадки.
Что нужно подготовить на площадке
Для успешного монтажа заказчик обязан обеспечить чистое, обеспыленное помещение, ровный фундамент (перепад не более 2 мм на метр), точку подключения мощного электрооборудования, освещение и безопасный доступ к зоне проведения сварочных работ. Без выполнения этих требований сроки сборки срываются, а гарантия на сварные швы может быть аннулирована.
Емкости для питьевой воды: безопасность материала и конструктивные требования
Для хранения питьевой воды недостаточно просто использовать «пищевой пластик». Требуются документальное подтверждение отсутствия миграции токсичных веществ в воду, гладкая внутренняя поверхность без микропор, правильная организация дыхательных клапанов и конструкция дна, обеспечивающая полный слив осадка. Емкость для питьевой воды из какого пластика безопасна — вопрос, который решается наличием экспертного заключения (СЭЗ) на конкретную партию сырья.
Полипропилен или полиэтилен для воды
Для питьевой воды разрешены и PP, и PE. Если резервуар устанавливается в отапливаемом помещении и имеет сложную форму с множеством врезок, полипропилен технологичнее. Если бак монтируется на улице, подвергается воздействию ультрафиолета (при использовании светостабилизированных марок) или возможны перепады температур до отрицательных значений, инженеры закладывают полиэтилен.
Химические емкости: как подобрать материал и конструкцию под среду
Профессиональное изготовление емкостей из полипропилена для химической отрасли исключает использование понятия «химстойкий пластик» в отрыве от задачи. Выбор полимера зависит от точной химической формулы реагента, его концентрации, рабочей температуры, наличия примесей и абразивных частиц. Только после анализа этих данных по таблицам химической совместимости выбирается материал (PP, PE, PVC или PVDF) и запускается расчет толщины стенки.
Ошибки при выборе химстойкой емкости
Типичные ошибки заказчиков: выбор полимера по справочнику без учета рабочей температуры (нагрев серной кислоты резко меняет ее агрессивность), игнорирование вентиляционных патрубков, использование неподходящих уплотнителей (EPDM вместо FPM/Viton) на фланцах. Такие просчеты приводят к химической деструкции пластика, протечкам и остановке производственного цикла.
Сроки, стоимость и что влияет на цену изготовления
Итоговая стоимость резервуара зависит не от номинального литража, а от массы затраченного полимера (толщины листов), сложности раскроя, протяженности сварных швов, наличия стального каркаса, стоимости запорной арматуры и логистических расходов. Сроки производства увеличиваются при заказе нестандартных конусных днищ, интеграции перемешивающих устройств и необходимости выезда бригады на объект.
Что нужно отправить для точного КП
Для формирования точного коммерческого предложения необходимо предоставить заполненный опросный лист, эскиз или чертеж DWG, описание рабочей среды, температурный режим, габариты площадки и требования к обвязке. Без этих вводных любая озвученная цена будет ориентировочной и не отразит реальную стоимость безопасного и долговечного оборудования.
География поставки и региональные интенты
Запросы на изготовление пластиковых емкостей на заказ Москва, пластиковые емкости на заказ Санкт-Петербург или производство пластиковых емкостей Нижний Новгород подразумевают не только доставку, но и готовность производителя выполнить шефмонтаж, пусконаладку и гарантийное обслуживание в регионе присутствия заказчика. Логистика негабаритных грузов рассчитывается индивидуально, с учетом требований к тралам и разрешениям ГИБДД.
Контроль качества, испытания и документы
Финальный этап, завершающий изготовление емкостей из полипропилена, — это инструментальный контроль сварных швов, проверка геометрии, гидроиспытания и формирование полного пакета технической документации. Для химических производств этот этап критичен, так как скрытые дефекты экструзионного шва проявляются только под полной гидростатической и температурной нагрузкой.
Паспорт изделия
| Документ | Назначение | Обязательность |
|---|---|---|
| Паспорт изделия | Фиксирует характеристики, серийный номер и гарантию | Обязательно |
| Сертификаты на материал | Подтверждают марку полимера и пищевой допуск (при наличии) | Обязательно |
| Протокол испытаний | Акт о проведении гидроиспытаний или искровой дефектоскопии | По запросу / для химии |
| Сборочный чертеж | Схема расположения патрубков и строповочных проушин | Обязательно |
| Инструкция по эксплуатации | Регламент обслуживания, допустимые температуры и среды | Обязательно |
Какие испытания уместны перед отгрузкой
Базовый контроль включает проверку габаритных размеров, визуально-измерительный контроль (ВИК) швов и проверку герметичности искровым дефектоскопом (напряжение пробоя подбирается под толщину листа). Для ответственных резервуаров проводится налив воды на 24-72 часа для подтверждения отсутствия микротечей и деформаций корпуса.
Паспорт изделия
| Параметр | Типовое значение | Примечание |
|---|---|---|
| Материал | PP-H / PE-100 / PVDF | Подбирается по химической совместимости среды |
| Рабочая t°С | от −20 до +80 °C | Зависит от марки полимера и концентрации |
| Объём | 0,5–200 м³ | Проектный диапазон для заказных конструкций |
| DN патрубков | DN50–DN300 | По схеме обвязки заказчика |
| Срок службы | 20–25 лет | При штатной эксплуатации и корректном подборе конструкции |
Матрица выбора полимера
| Материал | Мороз | Химия | УФ | Статика |
|---|---|---|---|---|
| PP-H | до −10 °C | кислоты/щёлочи | средняя | высокая |
| PP-C | до −5 °C | пищевые среды | средняя | высокая |
| PE-100 | до −50 °C | вода/слабые щёлочи | высокая | средняя |
| PVDF | до −20 °C | сильные кислоты | высокая | высокая |
Микро-глоссарий
- DVS 2205 — немецкий отраслевой стандарт, регламентирующий методику расчета конструкций из термопластов.
- Экструзионная сварка — метод соединения пластиков с помощью ручного экструдера, подающего расплавленный полимерный пруток в зону шва.
- Стыковая сварка — автоматизированный процесс соединения листов встык нагревательным элементом под давлением.
- Напряжение в стенке — внутренние силы в материале, возникающие под действием давления жидкости и температуры; ключевой параметр при расчете толщины.
Частые вопросы
Какой срок службы у промышленной емкости из полипропилена?
Можно ли хранить концентрированную серную кислоту в полипропилене?
Чем отличается экструзионная сварка от сварки горячим воздухом (феном)?
Требуется ли стальной каркас для прямоугольной пластиковой емкости?
Как проверяется герметичность сварных швов перед отгрузкой?
В чем разница между PP-H и PP-C при изготовлении резервуаров?
Какие документы выдаются на готовую емкость?
Получите расчёт и подбор
Пришлите эскиз или ТЗ — инженер рассчитает раскрой и толщину по DVS 2205 за 15 минут. Почта info@pl-center.ru. Либо заполните форму справа.